2026.11.20
 業界のニュース
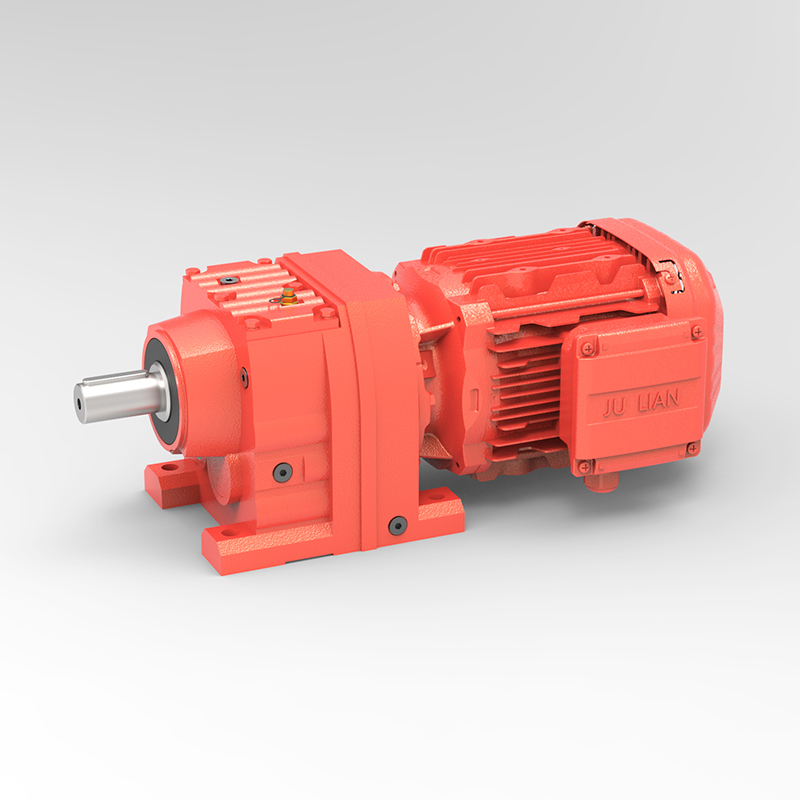
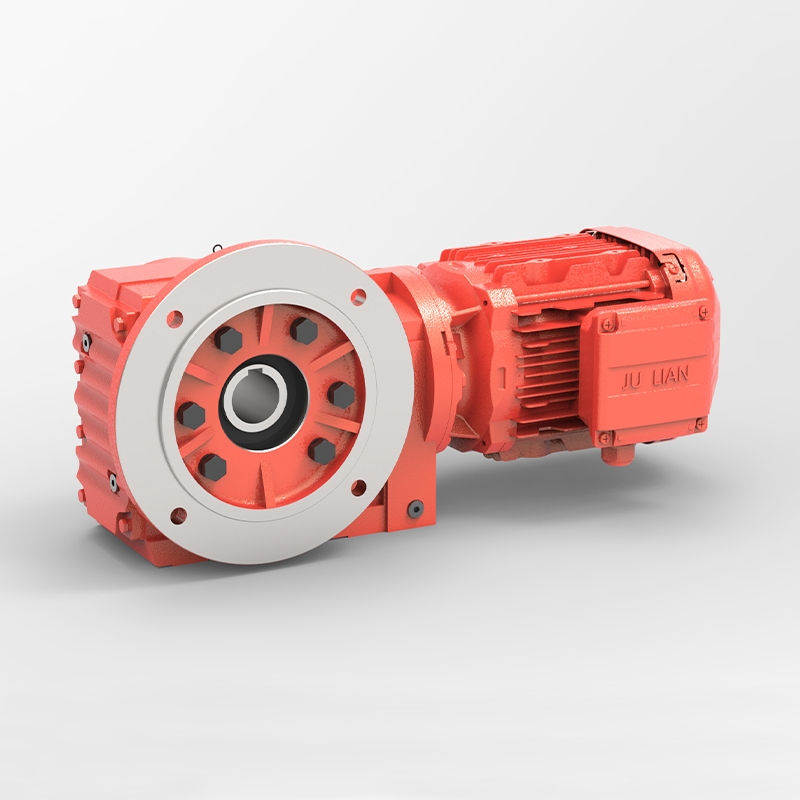
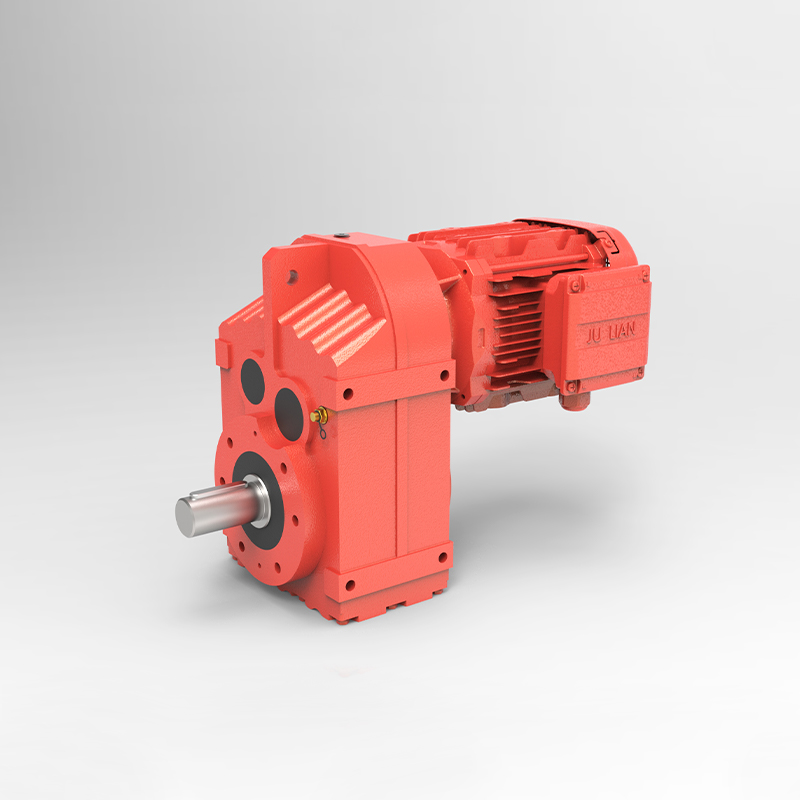
プラント エンジニアに、連続プロセス ラインで最も計画外の停止を引き起こすコンポーネントは何かと尋ねると、多くの場合、ギア ドライブに関する答えが得られます。減速機はコンベア、ミキサー、キルン、押出機の中心に位置しており、それらが故障するとライン全体が代償を払うことになります。だからこそ、 はすば歯車硬質歯面減速機 負荷が高く、デューティ サイクルが長く、メンテナンス期間が短い場合には、標準的な選択肢となっています。
この魅力は、実証済みの 2 つのアイデアを組み合わせることで生まれます。はすば歯車は、対角線に沿って徐々に歯が噛み合うため、直線状に切られた歯よりもスムーズな動きと静かな動作が得られます。硬質歯面技術により、これらの歯に硬化された耐摩耗性の加工面が追加されます。その結果、同じ物理的エンベロープが大幅に多くのトルクを伝達でき、摩耗や衝撃負荷がかかる条件下でもはるかに長く耐えることができます。
購入者は多くの場合、これらのユニットをキロワットあたりの価格で評価しますが、経験豊富な指定者は総所有コストを考慮します。ダウンタイム、交換作業、潤滑油の消費、非効率的な噛み合いによるエネルギー損失はすべて、長年の稼働により蓄積されます。 10 年間静かに動作する、少し高価なドライブのほうがはるかに安価な選択肢になる可能性があります。
この記事では、設計がどのように機能するか、どこで最も優れたパフォーマンスを発揮するか、重要なパフォーマンス数値、およびアプリケーションに適したユニットの選択方法について説明します。目標は実践的なものです。読んだ後は、仕様を明確に構成し、信頼できるドライブと早期の対応が必要なドライブを区別する疑問点を認識できるはずです。
この減速機クラスの特徴は、歯に施される熱処理です。通常、ブランクは低炭素合金鋼で作られ、最終形状に近い形状に機械加工された後、浸炭されて各歯の外層に炭素が拡散します。その後、部品は焼入れされ、その濃縮層が硬質マルテンサイトに変化しますが、コアはより強靱で延性が高いままです。
実際には、硬化された歯の側面は一般に 58 ~ 62 HRC の範囲の表面硬度に達しますが、コアは比較的柔らかいままです。表面は孔食や摩耗に耐える一方、コアは亀裂を生じさせることなく衝撃を吸収するため、この組み合わせは重要です。有効硬化深さは通常約 1.0 ~ 2.5 ミリメートルであり、モジュールのサイズと予想される接触応力に応じて選択されます。
熱処理後、精密研削により歯形を復元し、焼入れ時に生じた歪みを取り除きます。研削は、硬化した歯車を単に強いだけの状態から真に正確で静かな状態に変えるものです。これは、サプライヤーを比較する際に尋ねるべき最も重要な品質マーカーの 1 つです。硬化されているが研磨されていない歯は、ノイズが発生し、早期にエッジが摩耗する傾向があるためです。
はすば歯はシャフト軸に対して斜めにカットされているため、接触は歯の一端から始まり、ギアが回転するにつれて面全体に広がります。平歯は全幅にわたって一度に噛み合います。この 1 つの違いが、2 つの設計間の性能差のほとんどを説明しており、静かな走行とスムーズなトルク伝達が重要な用途においてヘリカル形状が主流となる理由です。
| アスペクト | ヘリカルハードトゥース | 平歯車 |
|---|---|---|
| 噛み合いの滑らかさ | 緩やかな低振動 | 突然の婚約 |
| 定格回転数での騒音 | より低い、多くの場合 70 デシベル範囲 | より高く、より豊かな音色 |
| フレームサイズごとの耐荷重 | 高く、硬化された側面によって強化されています | 中程度から高程度 |
| アキシャル推力 | 生成され、ベアリングで運ばれる必要がある | なし |
| ステージごとの標準効率 | 96 ~ 98 パーセント | 97 ~ 99 パーセント |
はすば歯車は軸方向の推力を生成するため、ベアリングの配置はそれを支えるように設計する必要があります。平歯車はその推力を回避しますが、騒音と衝撃荷重の点で不利になります。静かな動作と高トルク密度の両方が重要なほとんどの産業用ドライブでは、トレードオフとして、強化された側面と組み合わせた螺旋形状が有利になります。拍車の設計は、ノイズが問題にならない非常に低速な作業や単純で低コストの作業に適しています。
データシート上の数値は、それが何を表しているのかを知っている場合にのみ役に立ちます。定格トルクは連続容量を表し、ピークトルクは始動時などの短時間の過負荷中にギアが耐えられる容量を表します。サービス係数は、駆動される機械が毎日どれだけハードに動作するかを考慮して、この 2 つを結び付けます。熱定格は、油の温度が制限要因になる前にハウジングがどれだけの熱を放出できるかを定義します。この数値は、密閉された設置または高温の設置では機械的容量よりも重要になることがよくあります。
バックラッシュ、つまり噛み合う歯間の小さな隙間は、位置決め精度と衝撃挙動に影響を与えます。低バックラッシュ設計は割り出しや反転作業に適していますが、標準バックラッシュはほとんどのコンベヤーやミキサーに適しています。違いによって逆転アプリケーションでのドライブの動作が変わる可能性があるため、サプライヤーが見積もっている許容範囲を必ず確認してください。
硬質歯面ヘリカル減速機は、負荷が重く、始動と停止が頻繁で、厳しい環境の場合に最大限の価値を発揮します。一般的な応用分野には次のようなものがあります。
薬品の混合 コンベヤドライブ セメントおよび鉱物の加工 製紙 穀物の取り扱い ゴムおよびプラスチックの押出成形 冶金学 環境設備
いずれの場合も、ドライブには単に速度を送信する以上のことが求められます。衝撃を吸収し、汚染に耐え、長時間のシフトでも稼働し続ける必要があり、その組み合わせこそが、強化された螺旋形状がその評判を獲得する場所です。
中規模のセメント工場では、軟歯歯車減速機で駆動されるバルクコンベヤを運転していました。このユニットは紙の上では十分に見えましたが、ギアにはおよそ 14 か月ごとに穴あきや歯の磨耗が見られました。各交換には、アライメントチェックやオイル交換を含め、約 2 日間のラインのダウンタイムが必要でした。
工場では、頻繁な負荷始動を考慮して、より高いサービスファクターを備えたサイズの硬質歯面ヘリカル減速機にドライブを置き換えました。新しい設備では、オイルバス潤滑システム、試運転中のレーザー調整、メンテナンス ルーチンに追加された四半期ごとのオイル分析が使用されました。
30 か月後の検査では、アクティブな側面に穴は見られず、ドライブの年間計画外ダウンタイムは約 40 時間から 10 時間未満に減少しました。教訓は、1 つの設計が普遍的に優れているということではありませんでした。硬度、形状、サービスファクター、メンテナンス規律を組み合わせることで結果が得られました。
構造化されたアプローチにより、ほとんどのサイズ設定エラーが防止されます。見積もりをリクエストする前に次の手順を実行すると、サプライヤーとより効果的にコミュニケーションを図り、直接比較できる提案を受け取ることができます。
シーケンスが負荷定義から環境に移行することに注目してください。初期のステップをスキップして、カタログ モデルに直接ジャンプすることが、実際の動作条件に対してユニットのサイズが小さくなってしまう最も一般的な理由です。
早期の障害のほとんどは、回避可能な少数のエラーに遡ります。仕様および試運転中にこれらのパターンに注意してください。
きちんと指定されていても、 硬質歯面ヘリカルギヤ減速機 設計寿命を迎えるまでには、規律あるケアが必要です。メンテナンスは複雑である必要はありませんが、一貫性がある必要があります。
オイル分析は特に重視する価値があります。鉄粒子数の増加は、ギアの問題が聞こえるようになる数週間または数か月前に現れることが多く、そのためメンテナンス チームは緊急事態に対応するのではなく、制御された介入を計画する時間を得ることができます。
硬質歯面減速機は、通常約 58 ~ 62 HRC の硬化された外層とより強靱なコアを備えた浸炭焼入れされた歯車歯を備えています。これにより、同じサイズでも耐孔食性と耐摩耗性が大幅に向上し、特に重負荷や衝撃負荷のかかる用途において、耐荷重性が向上し、耐用年数が長くなります。
常にではありませんが、静かでスムーズなトルク伝達を必要とするほとんどの産業用ドライブに適しています。はすば歯車は徐々に噛み合い、騒音が少なくなりますが、平歯車は軸方向の推力を回避し、非常に低速では簡単になります。正しい選択は、騒音制限、速度、負荷パターン、および対応できるベアリング配置によって異なります。
負荷がかかった状態での頻繁な始動、高い衝撃や逆転トルク、毎日の長い運転時間、粉塵や高温の環境、または厳しい騒音制限が必要な用途では、硬質歯面のヘリカル設計を検討してください。負荷が軽く、断続的で、静かな動作が問題にならない場合は、より単純なユニットで十分であり、より経済的です。
動作温度、潤滑剤の状態、アライメントが最も影響力のある 3 つの要素です。油温が高いと潤滑剤の寿命が短くなり、汚れにより摩耗が促進され、アライメントのずれにより各歯の負荷パターンが変化します。定期的な検査とオイル分析を通じてこれらの状態を追跡することで、固定的な推測ではなく実際の状態に基づいてメンテナンス間隔を設定できます。

 en